精密陶瓷制造商
氮化铝、氮化硅、可加工陶瓷专业生产加工企业
全国服务热线
13712574098氮化铝、氮化硅、可加工陶瓷专业生产加工企业
全国服务热线
13712574098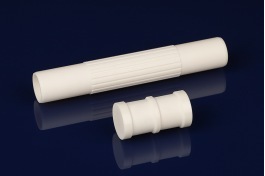
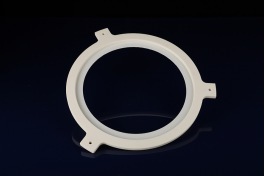
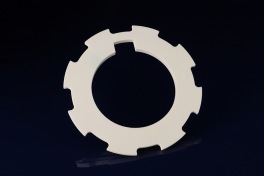
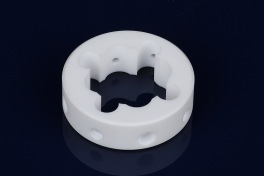
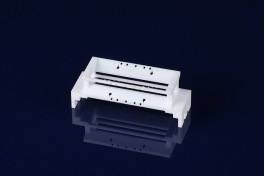
氮化硅陶瓷具有高强度、高耐磨性、耐高温及优异的电绝缘性能,在半导体设备、航空航天和工业装备等领域有着广泛应用。
但是材料性能优异不代表加工容易,在实际加工过程中,氮化硅一直是属于加工难度较高的材料之一,想要将氮化硅产品加工材料加工出来,需要考虑材料的特性、刀具还有加工工艺等多个因素。
那么,氮化硅究竟难加工在哪里?我们又是如何通过工艺调整来解决这些问题的?
氮化硅难加工的原因是?
氮化硅可以说是我们加工过最难的陶瓷材料之一了,不仅硬度超高,而且还韧性十足
高硬度带来的直接难点,是常规金属加工刀具不再适用。但若只是材料硬度高,采用烧结金刚石或电镀金刚石刀具,就能达到较快的材料去除目的,更麻烦的是,这种 "去除困难、又难以破碎" 的特性会使切削应力转而集中在工件边缘,并以不可控的崩边形式释放:该去除的地方去除得慢,不该受损的边缘反而先崩。去除效率低与边缘崩边风险高同时存在,才是氮化硅加工的真正难点。
氮化硅陶瓷应该如何加工?
在实际生产中,我们会根据图纸结构、尺寸公差和表面要求安排不同的加工工序。
对于常规结构件,通常先通过磨床对板材进行开料和初步成型,再利用CNC设备完成钻孔、开槽及异形结构加工,最后回到磨床进行精密磨削,将关键尺寸控制在图纸要求范围内。
我们的常规加工流程为:
磨床开料/线切割 → CNC加工 → 精密磨削 → 抛光 → 检验
当然,这并不是固定不变的加工路线。对于薄壁件、复杂异形件或多孔结构件,我们会根据零件的受力情况和加工位置调整工序,避免因加工顺序不合理造成崩边或零件损坏。
氮化硅小孔加工如何避免崩边?
在氮化硅零件加工时,小孔一直是比较容易出现崩边的位置。
孔口属于结构边缘,加工过程中一旦局部受力过大,就容易出现崩边。特别是贯穿孔,在刀具即将穿透材料时,如果出口位置缺少足够支撑,更容易发生边缘破损。针对这类问题,我们通常会从加工余量和后续修整两个方面入手。
首先,在孔加工阶段适当预留修整余量,避免一次加工直接达到最终尺寸。其次,如果产品结构和客户要求允许,我们会建议在孔口增加适当倒角。倒角能够改善孔口边缘的结构状态,也能降低尖锐边缘在加工和使用过程中发生崩裂的风险。
氮化硅加工能力
我们可以根据客户提供的2D图纸和3D模型进行加工评估。以下为目前整理的加工能力参考数据,具体精度还需要结合材料规格、零件尺寸及结构复杂程度确认。
| 最大加工尺寸 | 400 × 400 mm |
| 平面度 | 0.001 mm(Φ300) |
| 同心度 | 0.005 mm |
| 圆柱度 | 0.001 mm |
| 平行度 | 0.001 mm |
| 最小壁厚 | 0.4 mm |
| 最小孔径 | 0.3 mm |
| 最小槽宽 | 1 mm |
| 最小内螺纹 | M2.0 |
| 抛光粗糙度 | Ra 0.005 μm |
| 喷砂/粗化 | 支持 |