精密陶瓷制造商
氮化铝、氮化硅、可加工陶瓷专业生产加工企业
全国服务热线
13712574098氮化铝、氮化硅、可加工陶瓷专业生产加工企业
全国服务热线
13712574098
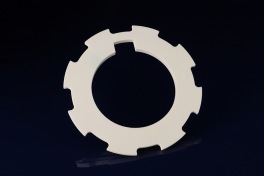
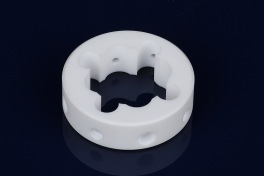
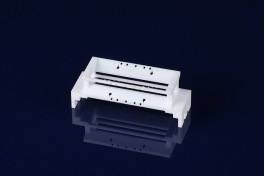
在半导体陶瓷零件加工中,碳化硅(SiC)和氮化硅(Si₃N₄)是我们经常接触的两种材料。它们都具有较高的硬度、耐磨性和耐高温性能,但在实际应用中各有侧重。尤其是半导体刻蚀环和晶圆承载盘,选材不仅要考虑使用性能,还需要兼顾加工难度、产品良率和制造成本。那么,这两种材料应该如何选择?结合我们的加工经验,需要从零件结构和实际工况出发进行分析。
一、半导体刻蚀环:优先考虑碳化硅
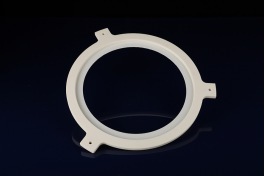
刻蚀环主要安装在晶圆周围,参与控制晶圆边缘区域的等离子体分布。由于长期处于等离子体和特殊反应气体环境中,材料需要具备良好的耐侵蚀能力、尺寸稳定性及表面质量。针对这类零件,我们通常优先评估碳化硅,尤其是高纯度CVD碳化硅,其在半导体刻蚀设备中具有较成熟的应用。从加工角度来看,刻蚀环虽然以圆环结构为主,但内外径、同心度和端面平面度都需要严格控制。部分产品还带有薄壁、台阶及特殊槽口,加工时容易出现崩边和尺寸偏差。由于碳化硅硬度较高,我们通常采用金刚石磨削,并根据零件结构安排加工顺序,重点控制磨削余量和边缘质量。至于能否使用氮化硅替代碳化硅,我们认为需要谨慎。刻蚀环不仅需要满足机械性能要求,还要适应特定的等离子体和反应气体环境,不能仅凭材料强度判断替代可行性。
二、晶圆承载盘:结合使用环境确定材料
与刻蚀环相比,晶圆承载盘的结构更加多样,常见的加工特征包括定位槽、通孔、沉孔及复杂异形结构。如果承载盘长期处于高温环境,并且对热传导和温度稳定性有较高要求,我们通常优先考虑碳化硅。若零件更加关注机械强度、抗冲击能力和抗热震性能,则可以进一步评估氮化硅。承载盘的加工成本主要受结构和精度影响。例如,多个定位槽不仅要保证自身尺寸,还需要控制相互之间的位置关系;如果同时存在薄壁、深槽和侧面孔位,还需要提前规划装夹方式及加工顺序。此外,大尺寸承载盘往往对平面度和表面粗糙度有较高要求。加工时需要合理安排余量和磨削工序,避免局部受力不均影响最终精度。
三、碳化硅和氮化硅,哪种加工成本更高?
这是我们在客户沟通中经常遇到的问题。实际上,两种材料都属于难加工陶瓷,通常需要采用金刚石磨削,不能单纯根据材料硬度判断加工成本。在实际报价时,我们主要关注四个方面:
材料成本: 不同制备工艺和材料牌号会影响毛坯价格,例如常规烧结碳化硅与CVD碳化硅就不能直接按照同一标准比较。
加工效率: 磨削时间、砂轮消耗及修整频率,都会影响最终加工费用。
结构与精度: 薄壁、多孔位和异形结构会增加装夹及精密加工难度,尺寸公差和平面度要求也会影响工序安排。
加工良率: 崩边、微裂纹和尺寸超差可能造成返工或报废,因此前期工艺规划非常重要。
所以,我们更倾向于在相同图纸、精度和质量要求下,对两种材料进行实际工艺评估,再判断哪种方案更经济。
四、如何控制加工成本?
在定制加工中,我们通常从图纸评估阶段开始控制成本。首先,根据成品尺寸合理选择毛坯,避免加工余量过大;其次,优化加工顺序,尽量减少重复装夹和基准转换;对于复杂结构,则结合夹具设计及五轴加工改善加工效率。同时,我们会根据图纸要求安排尺寸、平面度、位置度及表面粗糙度检测,并重点检查孔口、槽边等容易出现崩边的位置,避免只关注尺寸而忽略实际使用质量。
五、选材建议
对于半导体刻蚀环,如果主要面对等离子体环境、高温及耐侵蚀要求,我们会优先评估碳化硅;对于晶圆承载盘,则需要结合使用温度、承载方式和结构特点确定材料。如果零件更加关注机械强度和抗热震性能,氮化硅同样值得考虑。在我们看来,选材不能只看单项性能,加工也不能只追求低成本。只有将使用环境、材料特性、加工工艺和产品良率结合起来,才能制定出真正合理的定制方案。如果有碳化硅或氮化硅陶瓷零件的加工需求,可以提供2D图纸和3D模型,我们可以根据具体结构和使用条件评估材料及加工方案。