精密陶瓷制造商
氮化铝、氮化硅、可加工陶瓷专业生产加工企业
全国服务热线
13712574098氮化铝、氮化硅、可加工陶瓷专业生产加工企业
全国服务热线
13712574098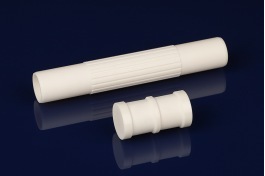
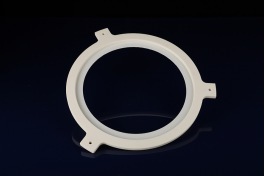
氮化硅陶瓷零件在加工时我们会格外关注它的一个崩边情况,有些尺寸看图纸觉得没问题并不复杂,但是加工后才发现,难加工的点不一定在外形上,而是发生在一些我们没有注意到的细节上,比如孔口、薄壁边缘、窄槽以及外轮廓的转角位置,这些都有可能发生崩边,尤其是一些尺寸要求比较高的产品,只要有一小块崩边,就可能影响最终的检验结果,因此我们在加工氮化硅陶瓷时不仅要考虑尺寸怎么加工,也要关注那些位置容易存在崩边,以及我们应该怎么控制崩边。
二、氮化硅陶瓷为什么容易崩边?
1.材质本身出发,氮化硅具有硬度高、耐磨性好、耐高温等特点,但它毕竟是硬脆材料,不像金属一样,通过塑性变形来缓冲局部受力,加工时,刀具与材料接触会产生局部应力,如果产品边缘存在微小缺陷,或者加工过程中受力不合适,就有可能出现裂纹,随后发展成肉眼可见的崩边。这也是为什么有些零件加工过程中看不出什么异常,但是到最后检查是发现边缘有缺陷,崩边不一定是在最后一道加工工序中产生的,也有可能是前面加工时留下的裂纹,后续加工使它进一步扩展。
2.除了材料本身,刀具也可能会造成崩边,氮化硅硬度较高,对加工工具有一定要求。如果刀具磨损严重,或者加工参数与当前工况不匹配,局部受力就可能增大。这种情况就不是单纯降低进给量就能解决的了,需要结合刀具状态、加工方式和产品结构一起判断。
三、哪些位置最容易出现崩边、碎裂?
我们在加工主要关注以下几个地方
1、孔的边缘,因为在打孔的过程当中,出口是最容易出现崩缺现象的,而一般我们会通过留余量的方式,在孔加工好后,通过精密磨削把尺寸磨下去一点,减少孔边缘的损伤。当然,如果可以倒角,也可以规避崩边的风险。
2.薄壁,因为图纸结构设计问题,过薄的壁厚在磨削或者装夹的过程当中,就容易产生夹裂的现象,因此加工过程中要十分小心。
3.深槽,跟打孔其实是一个道理,在槽边会容易带出崩边,而一般通过倒角的方式,都能够有效的规避。
4.边缘锐角和转角处,除了以上三点,外边缘的转角和锐边也一样是出现崩边的重灾区,如果不通过倒角去控制,很难保证不崩边。
四、氮化硅陶瓷加工如何减少崩边?
1.设计阶段控制,对于图纸设计工程师来说,如果零件的装配允许,在设计的时候就应该要考虑孔口,锐边等位置的倒角,并标注好能接受的倒角尺寸。
2.合理的加工工序,在针对不同结构的氮化硅陶瓷零件的时候,应选择合适的工序进行加工,保留合适的加工序列,避免出现出现崩边后没有余量进行返修。
3.加工过程控制,选择合适的装夹方式和刀具及加工参数,在加工过程中关注刀具磨损,避免刀具磨损造成的零件崩边