精密陶瓷制造商
氮化铝、氮化硅、可加工陶瓷专业生产加工企业
全国服务热线
13712574098氮化铝、氮化硅、可加工陶瓷专业生产加工企业
全国服务热线
13712574098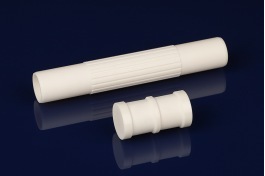
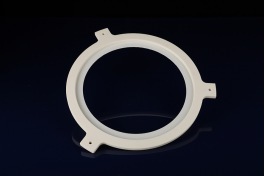
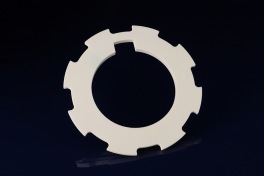
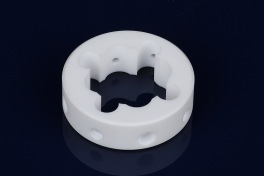
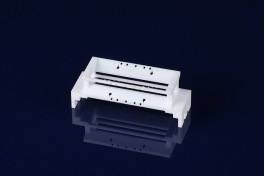
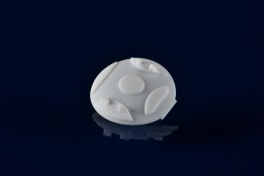
堇青石陶瓷是我们加工的精密陶瓷材料之一。它具有低热膨胀、良好的热稳定性、电绝缘性以及尺寸稳定性,因此被广泛应用于半导体设备、光学仪器、精密机械和高端装备等领域。但在实际加工过程中,我们发现,堇青石虽然具有优异的使用性能,却并不是一种容易加工的材料。对于普通结构件而言,加工出基本的轮廓并不困难;真正考验加工经验的是高精度尺寸、复杂孔位、薄壁结构、尖角以及表面质量能否同时稳定实现。因此在加工堇青石时,我们关注的不只是“能不能加工”,而是如何根据材料特性制定合理的加工工艺,让最终零件满足图纸要求。
一、堇青石材料特性与加工难点
1. 高硬脆特性与崩边控制
堇青石属于典型的硬脆陶瓷材料,它受到集中载荷时不会产生明显的塑性变形,而更容易产生局部裂纹和崩边。在实际加工中,孔口、槽口、尖角等区域尤其容易出现问题。因此,我们不会简单采用普通零件的加工思路,而是根据零件结构控制刀具负荷、加工方向和进给方式。对于容易产生崩边的部位,我们会提前规划加工顺序,并将精细结构尽可能安排在稳定的加工阶段完成。
2. 低热膨胀特性与加工尺寸稳定性
低热膨胀是堇青石的重要材料优势,但对于精密加工而言,也意味着我们需要更加关注加工环境。当零件处于不同温度状态时,即使材料本身热膨胀较低,高精度加工和检测仍然可能受到温度变化影响。因此,在加工高精度堇青石零件时,我们会关注机床、零件和检测环境之间的温度状态,并尽量让零件在稳定状态下进行最终检测。对于尺寸要求严格的零件来说,稳定的加工环境和检测条件同样是保证精度的重要环节。 二、堇青石复杂结构件的加工难点
1. 薄壁、深槽与密集孔结构的加工
堇青石复杂结构件经常会同时包含薄壁、深槽、微孔以及密集孔阵列。这些结构单独加工并不一定困难,但组合到同一个零件上后,零件整体刚性会不断发生变化。例如,前一道工序可能去除了大量材料,使原本稳定的结构变得更加薄弱。如果此时继续加工细小结构,就可能增加崩边或局部损伤的风险。因此,我们会根据最终零件结构反向规划加工过程,在加工过程中尽量保持合理的支撑条件。
2. 多特征结构下的加工顺序规划
对于复杂堇青石零件,我们不会简单按照图纸上的结构顺序进行加工。我们会先确定主要基准,再安排外形、孔位、槽、台阶和薄壁等结构的加工顺序。通常会优先建立稳定的整体结构,再逐步完成精细特征。合理的加工顺序可以减少重复装夹,同时避免因为过早加工薄壁、尖角等脆弱结构而增加后续加工风险。
三、堇青石加工余量与精度控制
1. 粗加工阶段的材料去除
在粗加工阶段,我们主要任务是快速、稳定地去除多余材料,同时保证零件整体结构稳定。但对于堇青石来说,加工余量并不是越多越好。
余量过大,会增加后续精加工的负担;余量过小,又可能无法为最终尺寸修正提供足够空间。因此,我们会根据零件尺寸、公差和结构特点合理规划粗加工余量。
2. 半精加工与尺寸稳定控制
进入半精加工阶段后,我们会逐渐降低加工负荷,并开始重点控制关键尺寸和几何特征。这一阶段的目的并不是立即达到最终尺寸,而是让零件逐步接近最终状态,为后续精加工创造稳定条件。对于薄壁或复杂结构,我们尤其重视半精加工后的结构状态。
3. 精加工阶段的最终尺寸控制
真正考验加工经验的,往往是最后的精加工阶段。此时材料剩余量已经很少,任何不合理的加工参数都可能直接影响最终尺寸和边缘质量。
因此,我们会根据最终公差要求选择合适的精加工方式,并结合精密磨削等工艺完成关键尺寸。我们的思路是让粗加工、半精加工和精加工各自承担不同任务,而不是把所有尺寸问题留到最后解决。
四、堇青石精密孔加工技术
1. 孔径与孔位精度控制
对于精密堇青石零件来说,孔不仅需要满足孔径要求,还需要保证孔位精度。如果孔同时承担安装或定位功能,那么孔的位置关系往往比单纯的孔径更加重要。因此,我们会结合零件基准体系制定孔加工方案,并根据孔径、深度和位置要求选择合适的加工方式。
2. 通孔加工中的出口崩边控制
通孔加工时,刀具从材料中穿出的瞬间容易产生局部应力集中,因此出口位置通常是崩边风险较高的区域。针对这一问题,我们会根据零件厚度、孔径以及结构条件调整加工方式,并对孔口进行合理的边缘处理。对于高精度孔,我们通常采用逐步加工的方式,而不是一次加工到最终尺寸。
3. 小孔与深孔的加工工艺选择
随着孔径减小、孔深增加,加工难度会明显提高。小孔需要更高的加工稳定性,深孔则需要重点考虑排屑、冷却以及加工过程中的刀具状态。因此,我们会根据具体孔结构单独制定加工方案,而不是采用统一的加工参数。
五、堇青石精加工与表面质量控制
1. 精密磨削与表面质量控制
对于尺寸精度和表面质量要求较高的堇青石零件,我们会结合精密磨削等工艺进行加工。磨削阶段需要合理控制加工余量和加工负荷,避免为了提高表面质量而过度加工,最终影响零件尺寸。因此,我们通常会在前期加工阶段就考虑最终表面要求。
2. 边缘完整性与表面缺陷控制
对于陶瓷材料来说,表面质量不仅是粗糙度指标,还包括崩边、微裂纹以及局部缺陷。特别是精密零件的边缘位置,一旦出现缺口,即使整体尺寸满足要求,也可能影响后续装配。因此,我们会在加工过程中重点保护关键边缘,并在后续清洗、检测和包装过程中减少不必要的碰撞。
3. 尺寸精度与表面粗糙度的平衡
在实际加工中,尺寸精度和表面粗糙度并不是完全独立的。如果为了追求更低的表面粗糙度而进行过度加工,就可能改变零件尺寸;如果过度强调加工效率,又可能影响最终表面质量。因此,我们会根据客户图纸要求确定合理的工艺路线,在尺寸、公差和表面质量之间找到平衡。
六、堇青石加工工艺与设备选择
1. CNC加工与精密磨削的工艺组合
堇青石加工并不是单纯依靠某一种设备完成。我们通常会根据零件结构,将CNC加工与精密磨削等工艺进行组合。CNC加工主要用于完成复杂轮廓、孔、槽和结构特征,精密磨削则用于进一步控制关键尺寸和表面质量。通过不同工艺之间的配合,可以更好地满足复杂精密零件的加工要求。
2. 复杂结构件的多轴加工
对于结构复杂、多个方向存在加工特征的堇青石零件,多轴加工可以减少部分重复装夹,并提高复杂结构的加工灵活性。尤其是斜孔、多方向槽以及空间曲面等结构,需要根据零件实际情况选择合适的加工方式。我们在进行工艺规划时,会优先考虑如何减少基准转换和重复定位,从而降低累计误差。
3. 高精度零件的加工环境控制
对于高精度堇青石零件,环境温度、设备状态以及检测条件都需要保持稳定。特别是尺寸要求严格的大尺寸零件,我们会更加关注加工过程和检测过程中的温度变化。只有让加工、零件状态和检测条件尽可能保持一致,最终检测数据才更有意义。
七、堇青石精密加工的质量控制
1. 加工过程中的尺寸控制
我们不会等到零件全部加工完成后才检查尺寸。对于关键尺寸,会结合加工阶段进行过程确认,及时了解零件状态,避免问题一直累积到最终工序。
2. 关键尺寸与形位公差检测
对于高精度堇青石零件,我们会根据图纸要求对关键尺寸、孔位、平面度、位置度等进行检测。对于结构复杂的零件,还需要结合三坐标等精密检测设备,对多个几何特征之间的位置关系进行确认。
3. 精密陶瓷零件的最终质量确认
最终检测不仅是确认尺寸是否合格,也包括对零件外观、边缘状态以及表面质量进行检查。尤其是薄壁、尖角和小孔等结构,我们会重点确认是否存在崩边、缺口等影响使用的缺陷。
八、堇青石精密加工与定制服务
1. 从2D图纸和3D模型进行工艺评估
对于新的堇青石零件,我们通常会先从客户提供的2D图纸和3D模型入手。通过分析尺寸、公差、结构和材料状态,我们可以提前判断加工过程中可能存在的风险。
2. 根据零件结构制定加工方案
不同堇青石零件的加工方法并不完全相同。我们会根据零件结构选择加工设备、刀具和工艺路线,并重点考虑孔加工、薄壁结构、边缘处理、加工余量以及最终检测方式。对于复杂结构件,我们会尽可能在加工开始之前把关键问题考虑清楚。
3. 小批量与复杂结构件加工服务
我们不仅提供常规堇青石零件加工,也承接高精度、复杂结构以及小批量定制项目。如果您正在开发堇青石精密部件,并且对加工顺序、孔加工、薄壁处理、边缘质量、磨削余量或表面处理存在疑问,可以将您的2D图纸和3D模型发送给我们。我们可以结合具体结构和技术要求,对加工可行性进行评估,并提前规划合适的加工方案。对于堇青石来说,材料本身的性能决定了它适合什么样的应用,而加工工艺决定了这些性能能否真正转化为可靠的精密零件。