精密陶瓷制造商
氮化铝、氮化硅、可加工陶瓷专业生产加工企业
全国服务热线
13712574098氮化铝、氮化硅、可加工陶瓷专业生产加工企业
全国服务热线
13712574098
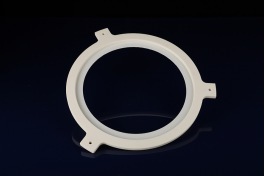
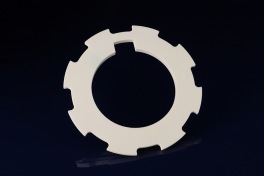
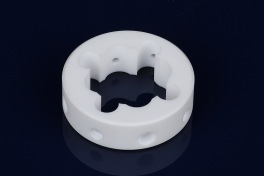
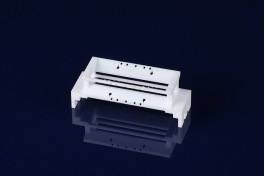
氮化硅是我们长期加工的一类高性能工程陶瓷,广泛应用于半导体设备、精密机械、真空设备、航空航天等领域。它具有高硬度、高强度、耐高温、耐磨损和耐腐蚀等特点,这些性能让它在特殊工况下具有明显优势,但也正是这些特性,使氮化硅成为一种加工难度较高的陶瓷材料。
在实际加工过程中,我们遇到最多的问题并不是“能不能加工”,而是如何稳定加工、如何控制崩边和微裂纹,以及如何在复杂结构下保证尺寸精度和表面质量。
为什么氮化硅难加工?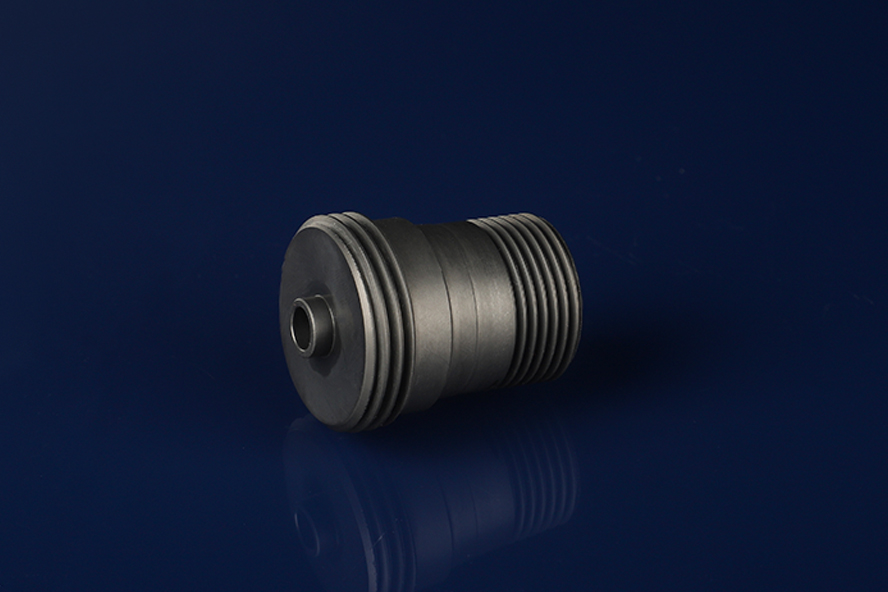 1. 硬度高,普通刀具难以加工
氮化硅具有较高的硬度和耐磨性,因此普通金属加工刀具很难对其进行有效切削。
如果直接采用普通铣削方式加工,不仅刀具磨损快,还容易造成加工效率下降和尺寸不稳定。
因此,我们在加工氮化硅时,会根据零件状态和加工阶段选择合适的超硬工具,尤其是金刚石砂轮、金刚石磨头等。
我们的原则是:先根据材料特性确定加工方式,再选择刀具,而不是拿金属加工的经验直接套用。
2. 硬而脆,容易出现崩边和微裂纹
氮化硅虽然强度较高,但陶瓷材料本身具有脆性。
在孔、槽、薄壁以及尖角等位置,如果局部受力过大,就容易出现崩边;当加工负荷控制不当时,还可能产生肉眼难以发现的微裂纹。
因此,我们不会单纯追求加工速度,而是重点控制磨削余量、加工负荷、进给方式和加工顺序。
对于容易产生崩边的区域,我们会提前规划加工方向和加工顺序,尽可能降低局部冲击。
3. 加工余量控制难
氮化硅加工通常需要经过粗加工、半精加工和精加工多个阶段。
如果前期余量留得太多,会增加后续磨削负担;如果余量过小,又可能影响最终尺寸和表面质量。
所以,我们会根据零件尺寸、公差和结构特点合理分配加工余量,让每一道工序都为下一道工序留出合适的加工空间。
对于高精度零件,这一点尤其重要。
我们是怎么加工氮化硅的?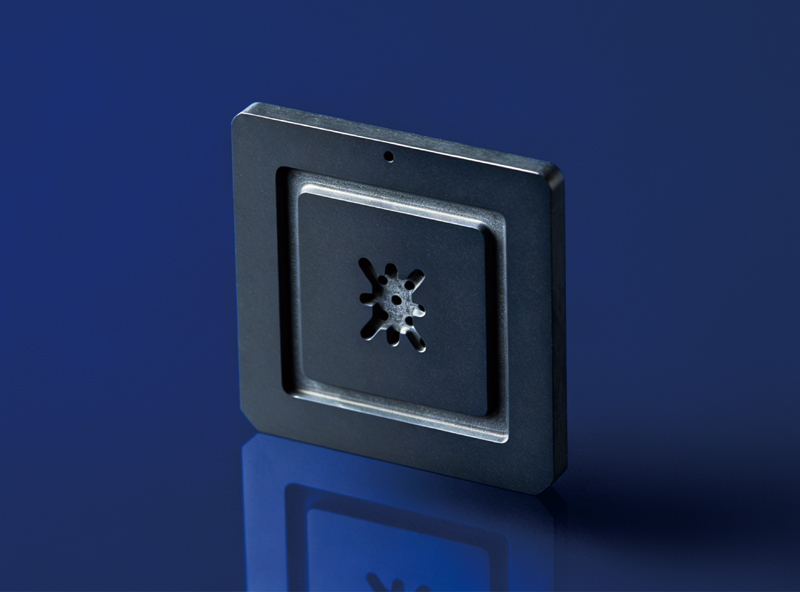
1. 先看图纸,再确定加工工艺
拿到一个氮化硅零件,我们不会直接上机加工。
首先会结合2D图纸和3D模型分析零件结构,重点确认孔、槽、薄壁、台阶、倒角以及关键尺寸的位置。
然后确定加工基准、装夹方式、加工顺序以及最终检测方式。
对于结构复杂的零件,我们会提前判断哪些区域容易崩边、哪些位置需要重点保护,并在编程阶段就进行工艺规划。
2. 根据结构选择合适的加工方式
对于烧结后的氮化硅零件,我们通常以金刚石磨削和精密研磨作为主要加工方式。
对于不同结构,我们会采用不同的加工策略。
平面重点控制尺寸和表面质量;孔加工重点控制孔径、孔位以及入口和出口质量;薄壁结构则重点降低加工过程中的受力。
我们不会用同一种加工方式处理所有结构,而是根据零件特征分别制定工艺。
3. 粗加工和精加工分开进行
我们通常不会一次把氮化硅加工到最终尺寸。
前期先进行稳定的材料去除,保留合理余量;随后逐步进入精加工阶段,降低加工负荷。
这样做的目的,是减少一次性去除大量材料产生的加工应力,同时给最终尺寸和表面质量留下调整空间。
4. 重点控制孔和薄壁结构
孔和薄壁是氮化硅加工中比较容易出现问题的区域。
对于孔,我们会根据孔径、深度和零件厚度选择合适的加工方案,并控制加工入口和出口,尽量降低崩边风险。
对于薄壁,我们会合理安排加工顺序和支撑方式,避免在加工后期由于支撑不足造成结构损伤。
加工完成后,在清洗、检测和包装过程中,我们也会对这些脆弱区域进行保护。
5. 通过精密检测确认最终结果
氮化硅零件加工完成后,我们会根据图纸要求进行尺寸和几何精度检测。
对于高精度零件,重点检测关键尺寸、孔位、平面度、位置度以及其他重要几何特征。
对于复杂结构件,我们也会结合三坐标等精密检测设备进行验证。
因为对于氮化硅来说,一些微小的崩边、尺寸偏差或位置误差,可能直接影响后续装配和使用。
我们认为,氮化硅加工的核心是什么?
经过长期加工我们认为氮化硅真正难做的地方,并不是某一道工序,而是需要同时控制:
材料特性、刀具、加工方式、加工余量、装夹、加工顺序和检测。
尤其是高精度、薄壁、微孔和复杂结构零件,前期工艺规划往往比单纯提高设备加工速度更加重要。
如果您正在开发氮化硅精密部件,并对加工方式、孔加工、薄壁处理、边缘质量、磨削余量或加工顺序存在疑问,可以将您的2D图纸和3D模型发送给我们。
我们会结合零件的具体结构和技术要求,对加工可行性进行分析,并针对可能存在的崩边、微裂纹、尺寸控制等问题提前规划加工方案。